Spritzgussbauteile in Perfektion
Umspritzen von Einlegeteilen (Insert-Moulding) in Serie
Wenn hochfeste Metallkomponenten, Gewindebuchsen, Kontaktstifte oder Rohrprofile dauerhaft und mediendicht mit Kunststoff verbunden werden sollen, ist das Umspritzen von Einlegeteilen die wirtschaftlichste Lösung. Wir verbinden unterschiedliche Werkstoffe direkt im Spritzgusswerkzeug zu hochbelastbaren Hybridbauteilen – prozesssicher, präzise und serientauglich.
Alexander Werner
Direkt und ohne Umwege
Tel. +49 (0)39002 810-1593 · a.werner@slm-kunststofftechnik.de
Typische Anwendungen für umspritzte Einlegeteile
- Gewindebuchsen, Bolzen und Achsen zur Übertragung hoher mechanischer Montage- und Anzugskräfte
- Elektrische Kontakte, Stanzgitter (Leadframes) und Steckerkonturen für Bordnetz- und Elektronikanwendungen
- Metallverstärkte Struktur- und Halterungselemente für den Automobilbau und den Maschinenbau
- Umspritzte Rohre, Führungsprofile und Leitungsführungen mit integrierten Montage- und Dichtfunktionen
- Baugruppen mit Anforderungen an Mediendichtheit, Schwingungsentkopplung oder elektrische Isolation
- Hybridbauteile zur dauerhaften Einsparung aufwendiger nachträglicher Einpress- und Fügeprozesse
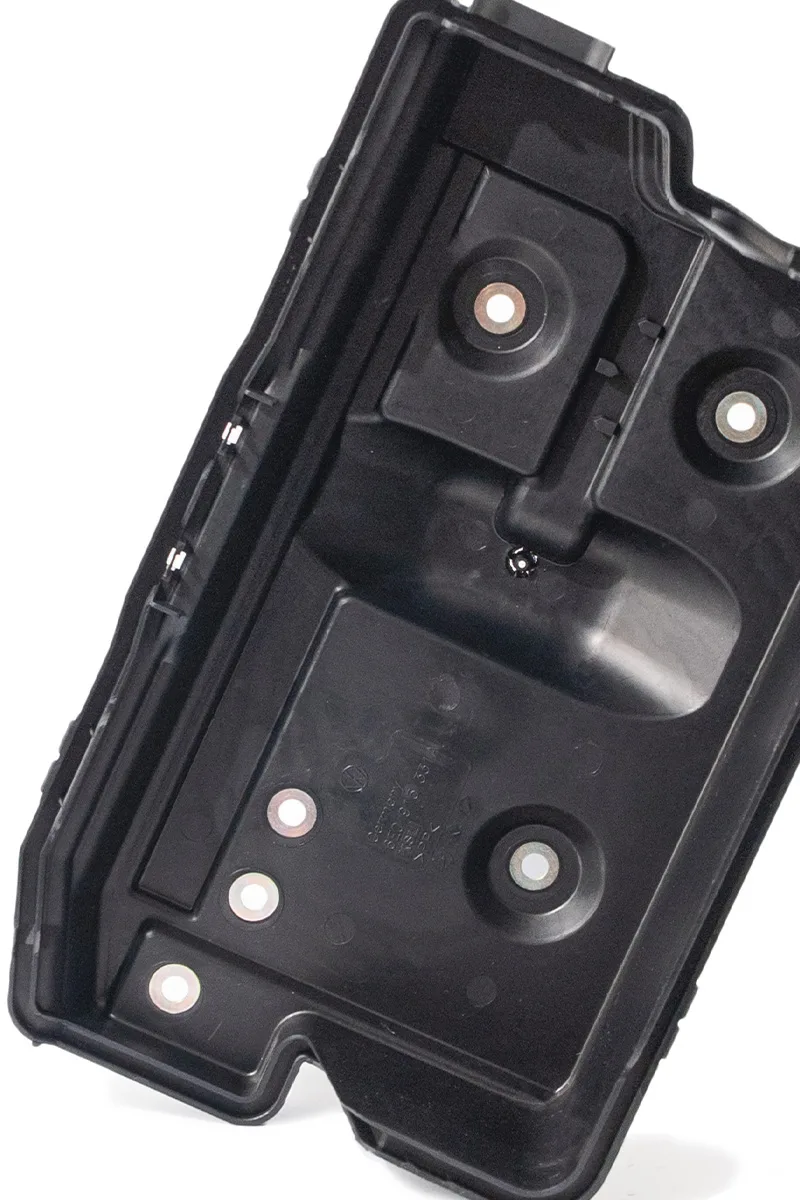
Wie Einlegeteile im Spritzguss prozesssicher umspritzt werden
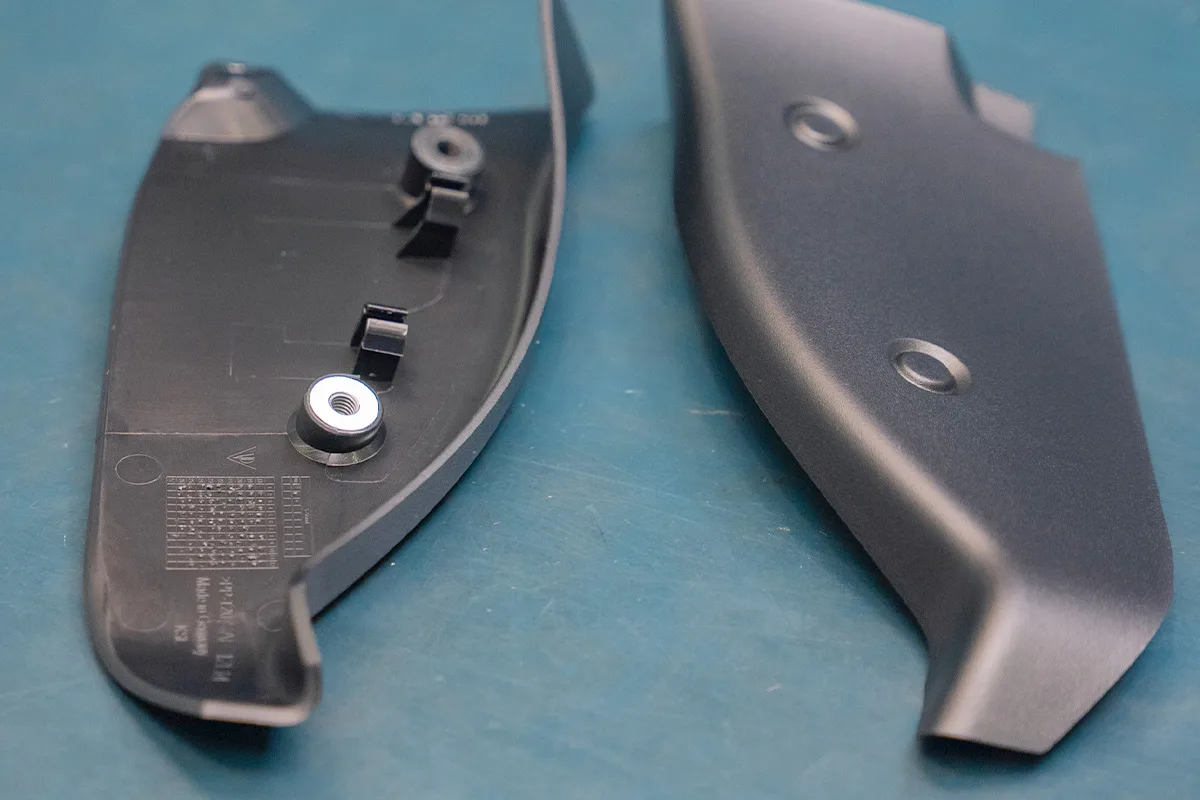
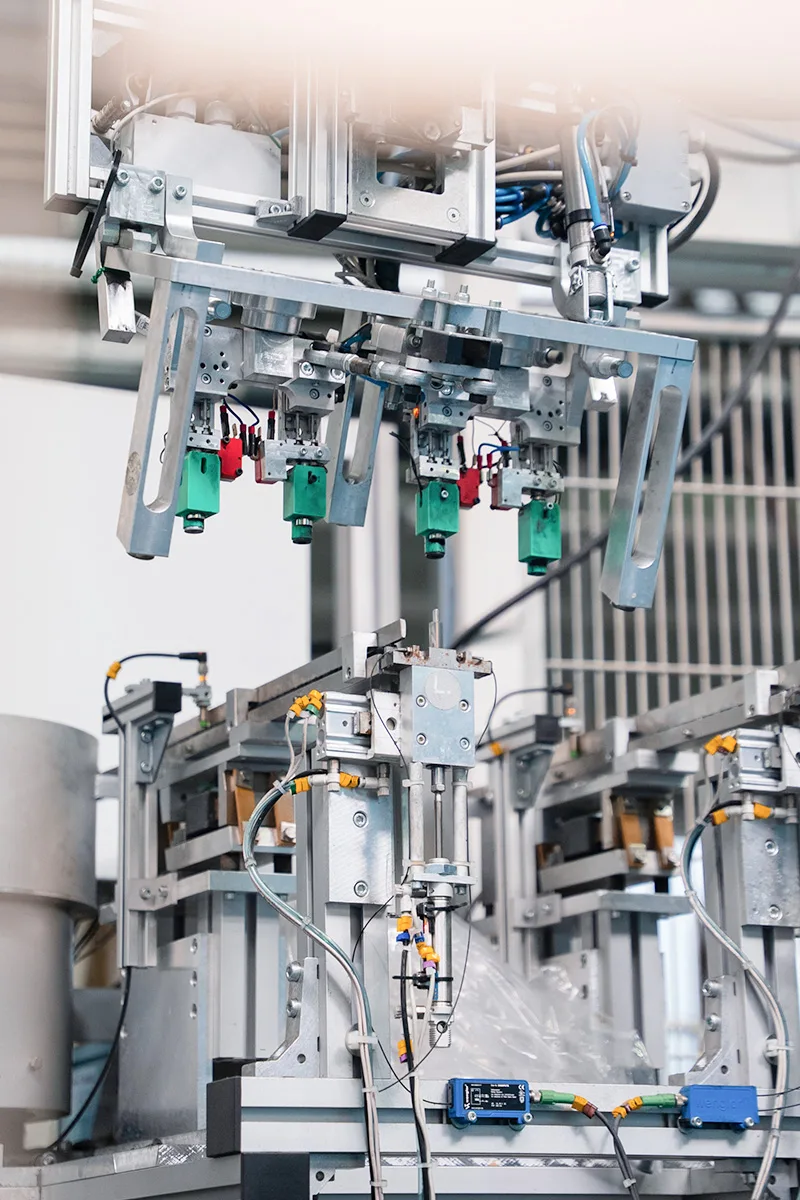
Das Insert-Moulding erfordert präzise Werkzeugabdichtungen, sichere Einlegerfixierungen und schonende Schmelzeführung.
Geeignete Materialien für Kunststoff-Metall-Verbindungen
Die Materialpaarung richtet sich nach den mechanischen Kräften, den thermischen Ausdehnungskoeffizienten und der geforderten Dichtheit.
- Einlegewerkstoffe: Messing, Stahl, Edelstahl, Aluminium, Kupfer sowie gestanzte oder umgeformte Blechteile und Rohre
- Kunststoffkomponenten: Technische Thermoplaste wie PA6, PA66 (häufig glasfaserverstärkt GF30/GF50 für hohe Steifigkeit), PBT, POM, PP, PC/ABS
- Abstimmung der linearen thermischen Längenausdehnung (CTE) zwischen Metall und Kunststoff zur Vermeidung von Spannungsrissen
- Werkstoffauslegung für vibrations- und medienbeständige Dauerverbindungen
Qualitätssicherung beim Umspritzen von Inserts
Die Verbindung zweier unterschiedlicher Werkstoffe verlangt eine lückenlose Qualitätskontrolle vor, während und nach dem Spritzguss.
- Qualitätsmanagementsystem zertifiziert nach IATF 16949 und ISO 9001
- Sensorische Abfrage der korrekten Einlegerpositionierung im Werkzeug vor Schließen der Form
- Drehmoment- und Auszugskraftprüfungen zur Verifizierung von Torsions- und Axialfestigkeit
- Dichtheitsprüfungen bei flüssigkeits- oder gasführenden Hybridbaugruppen
- Optische und taktile 3D-Messtechnik zur Prüfung von Funktionsmaßen, Lagetoleranzen und Gratfreiheit
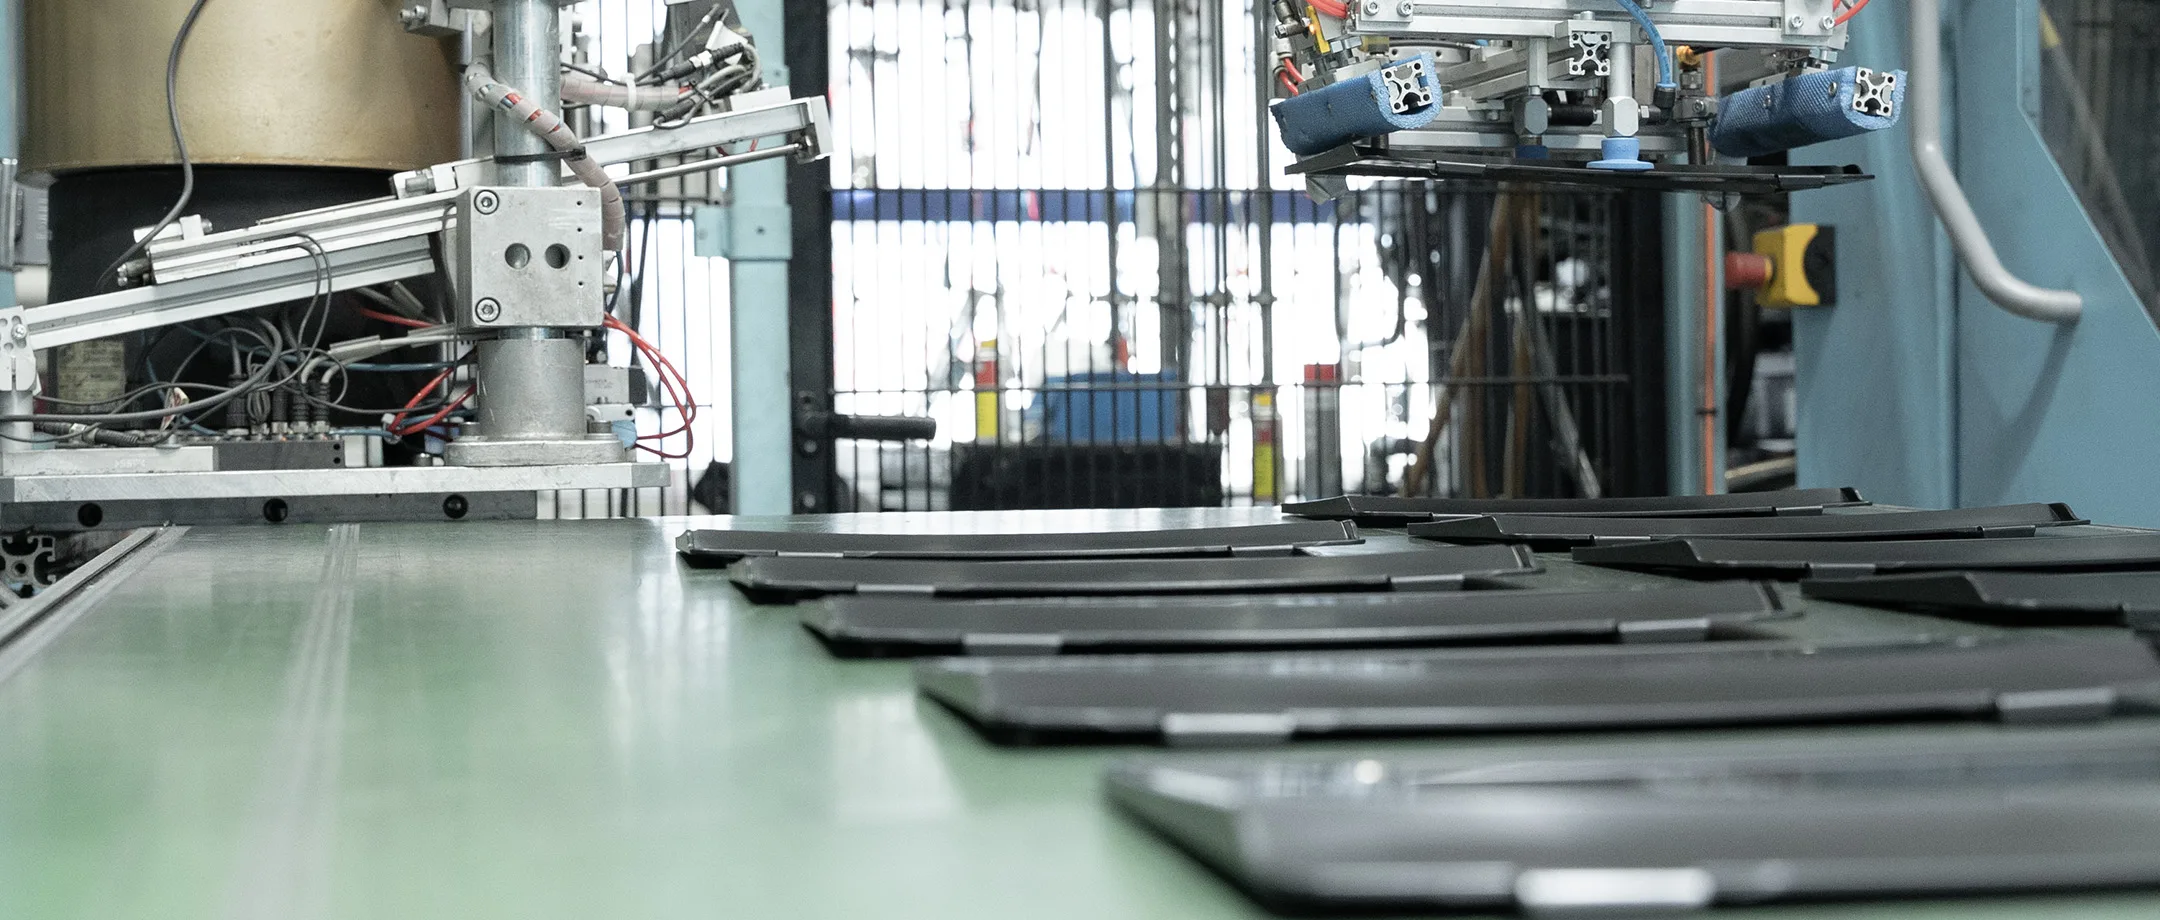
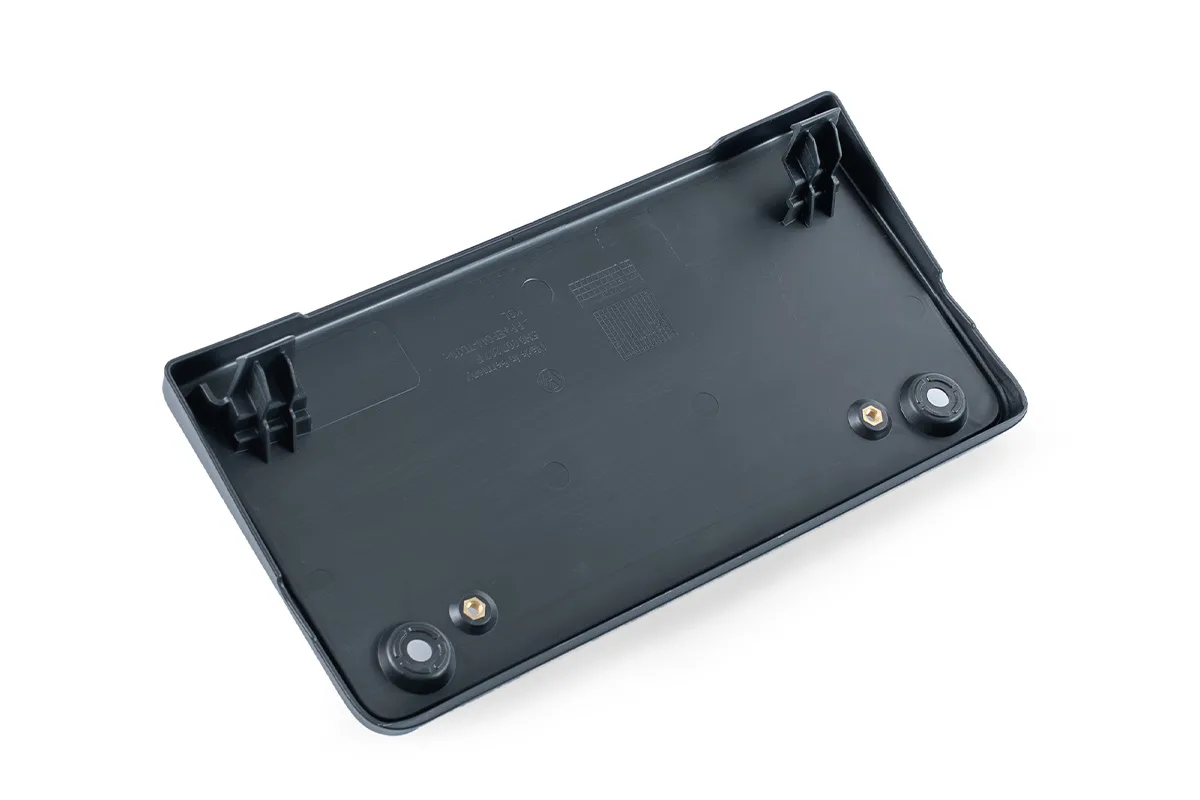
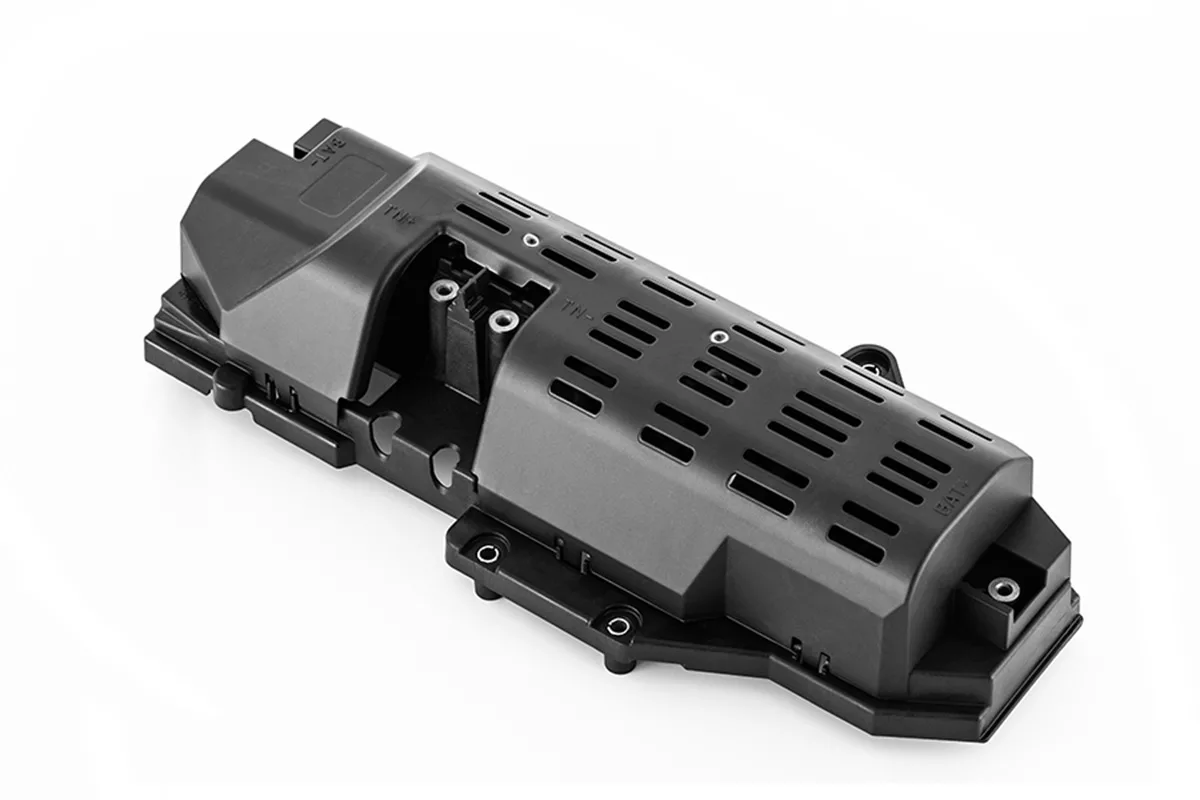
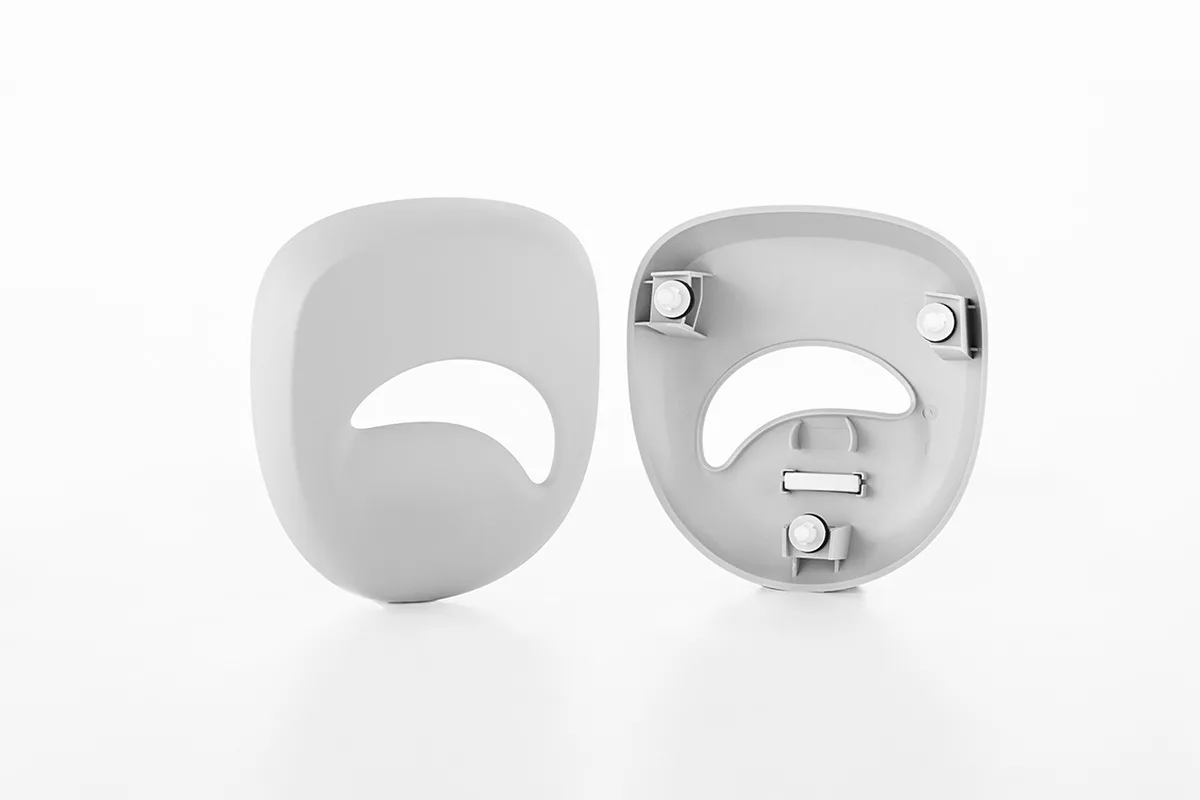
Beispiele für umspritzte Hybridbauteile
Projekt anfragen oder Kontakt aufnehmen
Sie planen ein neues Hybridbauteil mit Metalleinlegern oder möchten bestehende Fügeprozesse durch direktes Umspritzen ersetzen? Senden Sie uns Ihre CAD-Daten und Lastenheft-Anforderungen. Wir prüfen Einlegergeometrie, Toleranzen und den optimalen Automatisierungsgrad.
Häufige Fragen zum Umspritzen von Einlegeteilen
Was kann umspritzt werden?
Gewindebuchsen, Bolzen und Achsen zur Übertragung hoher mechanischer Montage- und Anzugskräfte
Wie wird der sichere Sitz des Einlegers gewährleistet?
Sensorische Abfrage der korrekten Einlegerpositionierung im Werkzeug vor Schließen der Form
Welche Prüfungen erfolgen?
Drehmoment- und Auszugskraftprüfungen zur Verifizierung von Torsions- und Axialfestigkeit
Welche Werkstoffe kommen zum Einsatz?
Kunststoffkomponenten: Technische Thermoplaste wie PA6, PA66 (häufig glasfaserverstärkt GF30/GF50 für hohe Steifigkeit), PBT, POM, PP, PC/ABS
Jetzt weitere Leistungen von hk & SLM erkunden
Senden Sie uns Ihre Zeichnung, Ihr Anliegen oder Ihr Werkzeug.
Wir ziehen die passenden Bereiche hinzu und kümmern uns um Alles.
Ein Kontakt, eine technische Einschätzung, ein klarer Weg in die Serie.